Émissions de fluide de refroidissement : dangers, valeurs limites et solutions d’extraction efficaces
Lors de l'usinage, les lubrifiants de refroidissement émettent de fines particules en suspension dans l'air ambiant. Ces émissions sont dues aux vitesses de rotation élevées des outils et aux températures d'usinage, qui décomposent le mélange de liquide de refroidissement en particules en suspension.
La concentration des brouillards d'huile et d'émulsion dans l'air respirable est soumise à des limites strictes conformément à la norme TRGS 611 (Règles techniques relatives aux substances dangereuses) et à la norme DGUV 109-003. Sans technologie d'extraction appropriée, les aérosols de lubrifiants de refroidissement mettent en danger la santé des employés en provoquant des maladies respiratoires, des irritations cutanées et des lésions organiques à long terme.
Que sont les lubrifiants de refroidissement et pourquoi des émissions se produisent-elles ?
Les lubrifiants de refroidissement utilisés dans les machines-outils assurent la dissipation de la chaleur et la lubrification lors d'opérations telles que le fraisage, le tournage et le perçage. Appliqués directement à l'interface entre l'outil et la pièce, ils réduisent le frottement et abaissent la température. Outre leur fonction de refroidissement, ces lubrifiants améliorent l'état de surface des matériaux et prolongent la durée de vie des machines-outils. L'émulsion de lubrifiant de refroidissement fixe les poussières générées et garantit une évacuation efficace des copeaux de la pièce.
L'industrie fait la distinction entre les lubrifiants de refroidissement miscibles à l'eau et ceux qui ne le sont pas.
Les lubrifiants de refroidissement non miscibles à l'eau sont principalement à base d'huiles minérales ou d'huiles synthétiques à hautes propriétés lubrifiantes.
Les lubrifiants de refroidissement miscibles à l'eau contiennent des émulsifiants et des additifs pour une meilleure protection contre la corrosion. Les deux types de lubrifiants de refroidissement libèrent des aérosols nocifs dans la zone de travail par évaporation et atomisation mécanique.
Risques sanitaires liés aux émissions de fluides de travail des métaux
Les vapeurs et aérosols issus des fluides de travail des métaux sont manifestement dangereux pour la santé et peuvent contribuer à l'apparition de maladies professionnelles. Ces aérosols sont absorbés par contact cutané et oculaire, ainsi que par inhalation d'air contaminé. Les fluides de travail des métaux miscibles à l'eau sont également susceptibles de contamination microbienne, ce qui peut provoquer des problèmes respiratoires et des irritations cutanées chez les employés. Une exposition prolongée aux brouillards d'huile et d'émulsion augmente considérablement le risque de maladies respiratoires et cutanées chroniques.
L'élimination inadéquate des copeaux contenant de l'huile et du liquide de refroidissement entraîne la pollution des sols et de l'eau. Les liquides de refroidissement usagés sont considérés comme des déchets dangereux et ne doivent en aucun cas être jetés dans le réseau d'égouts.
Valeurs limites et réglementations en matière de sécurité au travail
La norme TRGS 611 spécifie les exigences de liaison pour les fluides de travail des métaux miscibles à l'eau. La teneur en nitrites du fluide de travail usagé ne doit pas dépasser 20 mg/l afin de prévenir la formation de N-nitrosamines cancérigènes. Le pH du fluide de travail doit être contrôlé chaque semaine, car des valeurs trop basses favorisent la formation de nitrosamines.
Une baisse de pH persistante supérieure à 0,5 point par rapport au liquide de refroidissement fraîchement préparé nécessite des mesures correctives telles qu'un remplacement partiel ou une consultation du fabricant du liquide de refroidissement. Toutes les valeurs mesurées doivent être consignées conformément aux normes TRGS 611 et DGUV 109-003 et conservées pendant au moins trois ans.
Le règlement DGUV 109-003 spécifie les mesures de protection lors des travaux impliquant des fluides de travail des métaux. Conformément aux bonnes pratiques actuelles, la valeur cible de 10 mg/m³ pour la somme des aérosols et des vapeurs dans l'air respirable s'applique aux fluides de travail des métaux miscibles à l'eau. Le contrôle régulier de paramètres tels que la teneur en nitrites, le pH, la concentration et la contamination microbienne relève de la responsabilité de l'employeur.
Mesures de base pour la réduction des émissions
Avant de mettre en œuvre des mesures de traitement de l'air, les entreprises examinent d'abord les étapes fondamentales pour réduire les émissions de fluide de refroidissement. L'optimisation du débit de fluide de refroidissement réduit l'évaporation inutile. Le fluide de refroidissement doit atteindre le point de contact directement et uniformément afin de minimiser les frottements et d'assurer la dissipation de la chaleur. Un boîtier étanche pour le système et l'installation de protections anti-éclaboussures limitent la propagation des aérosols de fluide de refroidissement.
Toute fuite dans les systèmes de lubrification du circuit de refroidissement doit être immédiatement colmatée. Les copeaux et les pièces usinées ne doivent être entreposés dans la zone de travail que pendant de courtes périodes. Les lubrifiants de refroidissement répandus ou projetés doivent être immédiatement absorbés à l'aide d'un aspirateur à eau ou d'un matériau absorbant. Tous les points de collecte et d'évacuation des eaux usées doivent être maintenus fermés autant que possible ; des conteneurs hermétiques doivent être utilisés pour recueillir les chiffons de nettoyage souillés.
Systèmes de traitement et d'extraction de l'air
Si les mesures de base s'avèrent insuffisantes, des mesures de traitement de l'air sont mises en œuvre. Les émissions de lubrifiant de refroidissement doivent être captées à la source et à la sortie à l'aide de dispositifs de capture. L'efficacité des séparateurs de brouillard d'huile et des filtres à aérosols pour le traitement des émissions de lubrifiant de refroidissement doit être vérifiée au préalable.
Les systèmes d'extraction technique améliorent considérablement la qualité de l'air sur les lieux de travail. Des systèmes de séparation spécialisés sont utilisés pour l'extraction des brouillards d'huile, filtrant efficacement les aérosols présents dans l'air. La coordination entre la conception des machines et la technologie de traitement de l'air est essentielle. Les dispositifs de captage des émissions de fluides de refroidissement doivent être pris en compte dès la phase de conception de la machine.
La norme VDI 3802, partie 2 (Association des ingénieurs allemands) recommande une vitesse d'air maximale de 4 m/s dans la section de collecte. Cette limite empêche l'aspiration de grosses gouttelettes ou de particules. Le retour des substances séparées dans le circuit de lubrification du liquide de refroidissement n'est autorisé que si aucune modification de leur composition ou contamination microbienne ne présente de risque supplémentaire.
Dispositifs de détection pour diverses applications
Conformément aux directives VDI, on distingue les systèmes de captage fermés, semi-ouverts et ouverts pour les émissions de fluide de refroidissement. Les systèmes fermés, tels que l'encapsulation et les enceintes, offrent le plus haut niveau de protection avec le débit d'air de captage le plus faible. Les conceptions semi-ouvertes sont utilisées lorsque des ouvertures de chargement ou de fonctionnement sont nécessaires.
Lors du choix des systèmes d'extraction, les concepteurs tiennent compte de la dispersion des substances due aux effets thermiques, aux différences de pression et aux pièces mobiles des machines. Les canalisations d'extraction du liquide de refroidissement présentent une pente descendante vers la source d'émission afin d'éviter l'accumulation de ce dernier. La vitesse d'écoulement dans les conduites d'extraction doit être d'au moins 20 m/s pour prévenir la formation de dépôts et la contamination du réseau.
Outre les émissions de liquide de refroidissement, d'autres polluants atmosphériques se développent lors de la fabrication en raison d'une grande variété de procédés.
KAWEHA conçoit des systèmes d'extraction sur mesure pour chaque application. Sa gamme de produits s'étend des solutions standardisées aux conceptions spéciales certifiées ATEX (protection contre les explosions selon la directive européenne 2014/34/UE) pour les atmosphères potentiellement explosives.
Réduisez efficacement les émissions de liquide de refroidissement grâce à la technologie d'extraction KAWEHA.
Les émissions de fluides de travail des métaux (FTM) nécessitent une approche progressive comprenant des mesures de base et des systèmes de ventilation. Le respect des limites d'exposition professionnelle, conformément aux réglementations TRGS et DGUV, garantit une protection durable de la santé des employés. Les séparateurs de brouillard d'huile KAWEHA capturent les aérosols et les vapeurs directement à la source, empêchant ainsi la propagation des émissions de FTM dans la zone de travail.
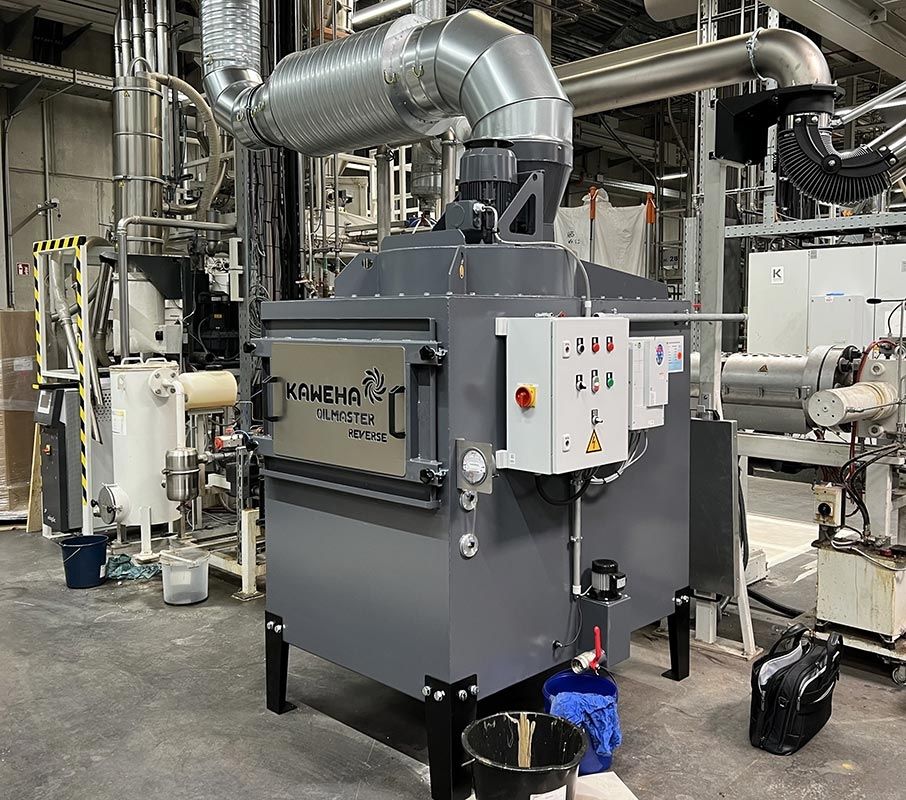
Pour les grandes lignes de production, l'Oilmaster OM R stationnaire est idéal, avec des débits d'air allant jusqu'à 100 000 m³/h. L'Oilmaster Mini R ST/M mobile, avec une capacité d'extraction de 600 à 1 500 m³/h, est parfaitement adapté aux machines CNC et aux postes de travail à rotation. Grâce à leur système de filtration en 3 étapes, les deux systèmes éliminent plus de 99,99 % des polluants présents dans l'air.
Obtenez une consultation gratuite dès maintenant. Nos experts vous accompagneront de la consultation initiale à la mise en service, en passant par la planification. Ensemble, nous trouverons la solution d'extraction optimale pour votre entreprise.
26 janvier 2026
