Lubrifiants de refroidissement : types, applications et protection de la santé dans le travail des métaux
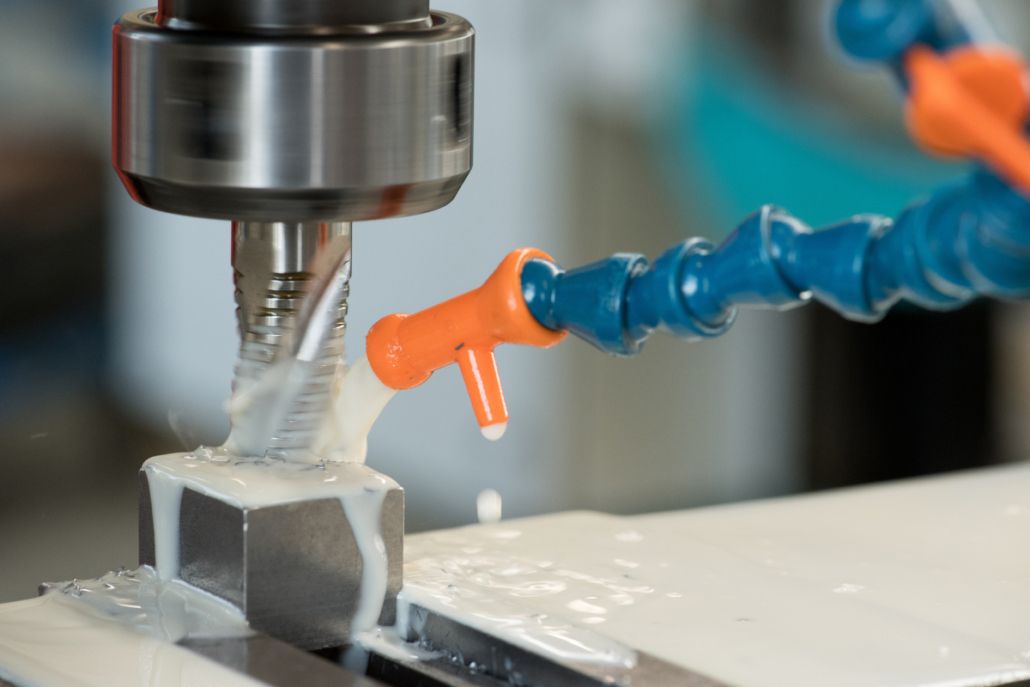
Les lubrifiants de refroidissement figurent parmi les fluides d'usinage indispensables à la fabrication moderne. Ces fluides, également appelés lubrifiants de coupe, remplissent plusieurs fonctions lors des opérations d'usinage et de formage : ils refroidissent l'outil et la pièce, lubrifient la zone de contact et évacuent efficacement les copeaux.
En Allemagne seulement, l'industrie métallurgique consomme environ 50 000 tonnes de ces lubrifiants par an. Cependant, leur utilisation pose également problème, car les brouillards et les fumées qui en résultent mettent en danger la santé des employés et nécessitent des systèmes d'extraction professionnels.
Ce guide explique les différents types de fluides de travail des métaux, leur application en usinage et les principales mesures de sécurité au travail.
Que sont les lubrifiants de refroidissement ?
Les lubrifiants de refroidissement sont des fluides liquides ou pâteux utilisés entre l'outil et la pièce à usiner lors de l'usinage des métaux. Leur fonction principale est de dissiper la chaleur générée pendant l'usinage et de réduire simultanément le frottement.
La norme DIN 51385 (norme industrielle allemande relative aux lubrifiants) établit une distinction fondamentale entre les fluides de refroidissement et de finition (FRF) non miscibles à l'eau et les FRF miscibles à l'eau. Les produits non miscibles à l'eau sont principalement composés d'huiles, tandis que les versions miscibles à l'eau sont fournies sous forme de concentré et mélangées à l'eau sur site pour former une émulsion ou une solution. La teneur en huile de ces émulsions est généralement comprise entre 5 et 8 %.
Fonctions des lubrifiants de refroidissement dans la fabrication
Les fluides de refroidissement et les lubrifiants (FRL) remplissent simultanément plusieurs fonctions dans la production industrielle. Leur combinaison de refroidissement et de lubrification en fait un élément clé pour obtenir des résultats d'usinage de haute qualité.
1. Refroidissement de l'outil et de la pièce
L'effet de refroidissement empêche la surchauffe de la zone d'usinage. Avec les fluides de coupe et les lubrifiants miscibles à l'eau, la dissipation de la chaleur est assurée presque exclusivement par l'eau. La capacité thermique élevée de l'eau garantit une dissipation rapide de la chaleur au point de contact. Ceci protège la microstructure des couches superficielles de l'outil et de la pièce contre les altérations indésirables et améliore la précision dimensionnelle des pièces fabriquées.
2. Lubrification et réduction du frottement
L'effet lubrifiant du liquide de refroidissement réduit considérablement le frottement entre l'outil et la pièce. Ceci diminue l'usure de l'outil et prolonge significativement sa durée de vie. Du fait de leur viscosité plus élevée, les lubrifiants non miscibles à l'eau offrent souvent une meilleure lubrification que les lubrifiants miscibles à l'eau. Le choix des additifs détermine en grande partie les propriétés et le domaine d'application du lubrifiant.
3. Élimination des copeaux et finition de surface
Les fluides de coupe et les lubrifiants assurent l'évacuation des copeaux de la zone d'usinage. Ce procédé empêche l'accumulation de copeaux dans la zone de coupe et préserve ainsi la pièce à usiner. Par ailleurs, des fluides de coupe et des lubrifiants propres garantissent un meilleur état de surface des matériaux usinés et limitent la formation d'arêtes rapportées sur l'outil.
4. Protection contre la corrosion
Les fluides de refroidissement et les lubrifiants (FRL) doivent posséder d'excellentes propriétés de protection contre la corrosion afin de prévenir la corrosion des pièces, des outils et des surfaces des machines-outils. Des inhibiteurs de corrosion spécifiques forment un film protecteur sur les surfaces métalliques, empêchant ainsi les dommages oxydatifs.
Types de lubrifiants de refroidissement
Les lubrifiants de refroidissement sont principalement classés en deux grands groupes selon la norme DIN 51385. Chaque catégorie présente des avantages et des inconvénients spécifiques pour différentes applications en métallurgie.
1. Lubrifiants de refroidissement non miscibles à l'eau
Les fluides de travail des métaux non miscibles à l'eau sont principalement composés d'huiles telles que les huiles de coupe, d'affûtage et de rectification. Il s'agit le plus souvent d'huiles minérales naphténiques ou paraffiniques, plus rarement d'huiles synthétiques comme les huiles hydrocraquées (huiles de base raffinées par traitement à l'hydrogène sous haute pression) ou les huiles ester (lubrifiants synthétiques à base d'acides organiques).
Ces produits sont principalement utilisés lorsqu'un niveau de lubrification élevé est requis. Pour les opérations d'usinage simples, l'huile minérale pure est suffisante ; cependant, des additifs de phosphore ou de soufre sont généralement ajoutés pour améliorer les performances.
2. Lubrifiants de refroidissement miscibles à l'eau
Les fluides de refroidissement miscibles à l'eau sont fournis sous forme de concentré et mélangés à l'eau sur site. Ces variantes offrent une bonne dissipation thermique, mais des propriétés lubrifiantes inférieures à celles des huiles pures. Les fluides de refroidissement miscibles à l'eau à base d'huile minérale contiennent des émulsifiants ainsi que des additifs pour une meilleure lubrification. La stabilité des produits hydrosolubles est influencée par la qualité de l'eau.
Au sein du groupe miscible à l'eau, une autre distinction est faite :
- Émulsions : Mélanges huile-dans-eau stabilisés par des émulsifiants
- Fluides frigorigènes semi-synthétiques : mélange d'émulsion et de solution hydrosoluble
- Solutions synthétiques : Concentrés hydrosolubles qui forment une solution limpide et sans huile lorsqu'ils sont mélangés à de l'eau.
Composants et additifs
Outre l'huile de base ou l'eau, les lubrifiants de refroidissement contiennent divers additifs qui améliorent spécifiquement leurs propriétés. Les additifs EP (additifs extrême pression) réagissent avec le matériau de la pièce à usiner à hautes pressions et températures, empêchant ainsi la formation de pics de rugosité en surface.
Les additifs AW (additifs anti-usure) forment un film adhésif sur la surface de l'outil et de la pièce.
Parmi les autres ingrédients typiques, on trouve des antimousses, des biocides de conservation, des stabilisants et des inhibiteurs de corrosion. Les fluides de travail des métaux et leurs préparations sont généralement considérés comme des mélanges au sens du règlement CLP (règlement européen relatif à la classification, à l'étiquetage et à l'emballage des substances) ; par conséquent, des fiches de données de sécurité doivent être fournies.
Domaines d'application en métallurgie
Les lubrifiants de refroidissement sont utilisés dans de nombreux procédés d'usinage. Le choix du produit approprié dépend du matériau, du procédé et de la technologie de l'équipement.
1. Opérations d'usinage
Dans les opérations d'usinage telles que le tournage, le perçage, le fraisage, le brochage et le sciage, les fluides de coupe sont indispensables. Les vitesses de coupe élevées génèrent une chaleur considérable qui, sans refroidissement adéquat, entraîne l'endommagement de l'outil et des défauts dimensionnels. En rectification, les fluides de coupe doivent posséder d'excellentes propriétés de rinçage et une protection anticorrosion efficace pour éliminer les fines particules de rectification. Le rodage et l'alésage nécessitent également des lubrifiants spéciaux à viscosité adaptée.
2. Transformation
Lors des procédés de formage tels que l'emboutissage profond, l'estampage ou le laminage, les lubrifiants de refroidissement réduisent le frottement entre l'outil et le matériau. Cette lubrification permet d'atteindre des degrés de formage plus élevés et protège les surfaces sensibles des pièces contre les dommages.
3. Application spécifique au matériau
Le choix du produit approprié dépend également du matériau usiné. L'aluminium est souvent usiné avec des lubrifiants hydrosolubles qui assurent un bon refroidissement et ne laissent pas de traces. L'acier et la fonte nécessitent différents lubrifiants selon le procédé d'usinage. Pour l'usinage de la fonte, du bronze, du laiton et des matériaux thermodurcissables, on utilise généralement de l'air comprimé plutôt que des lubrifiants liquides.
Risques pour la santé et sécurité au travail
L’utilisation des fluides de travail des métaux (FTM) comporte des risques pour la santé qui doivent être minimisés par des mesures de protection appropriées. Une évaluation des risques est obligatoire pour les travaux impliquant des FTM.
Émissions sur le lieu de travail
Les vitesses et températures élevées des outils entraînent la dispersion des lubrifiants de refroidissement sous forme de fines particules dans l'air. Ces aérosols et vapeurs peuvent provoquer des problèmes de santé en cas d'exposition prolongée. La pollution de l'air sur le lieu de travail doit être surveillée et, si nécessaire, réduite. Pour les lubrifiants de refroidissement miscibles à l'eau utilisés en usinage, la norme DGUV 109-003 fixe un seuil d'évaluation de 10 mg/m³ pour la somme des vapeurs et des aérosols.
Risques d'irritation et d'infection cutanées
Les lubrifiants de refroidissement peuvent engendrer des problèmes de santé chez les travailleurs qui y sont exposés. Outre les irritations et inflammations cutanées fréquentes, des réactions allergiques peuvent également survenir. Les lubrifiants de refroidissement miscibles à l'eau sont particulièrement sensibles à la contamination microbienne par les bactéries et les champignons, ce qui peut entraîner d'autres problèmes de santé. L'ordonnance allemande relative aux agents biologiques (Biostoffverordnung) doit être respectée lors de leur utilisation.
L'extraction comme mesure de protection
Pour maintenir la concentration des émissions de fluides de travail des métaux (FTM) en dessous des seuils d'évaluation, le recours à des systèmes d'extraction est souvent indispensable. Les séparateurs de brouillard d'huile et les séparateurs de brouillard d'émulsion captent l'air contaminé directement à la source et le purifient grâce à des systèmes de filtration multi-étapes.
Ces mesures de traitement de l'air protègent la santé des employés et améliorent simultanément la qualité de l'air au travail. L'extraction professionnelle des brouillards d'huile est particulièrement nécessaire pour les centres d'usinage CNC et les lignes de production à fortes émissions.
Entretien et maintenance des lubrifiants de refroidissement
Un contrôle régulier est indispensable pour garantir l'efficacité du liquide de refroidissement sur le long terme. La fréquence des vidanges varie de quelques semaines à plusieurs années, selon les conditions d'utilisation et l'entretien.
Surveillance et contrôle
L'aspect et l'odeur des lubrifiants de refroidissement doivent être contrôlés quotidiennement. Conformément à la norme TRGS 611 (Règles techniques relatives aux substances dangereuses et aux restrictions d'utilisation des lubrifiants de refroidissement miscibles à l'eau), le pH et la teneur en nitrites doivent être contrôlés au moins une fois par semaine.
Le règlement DGUV 109-003 recommande également un contrôle hebdomadaire de la concentration du fluide de travail des métaux (FTM). Un comptage microbiologique peut être utile en complément, mais n'est pas obligatoire. Lors d'arrêts prolongés, les bactéries peuvent proliférer et générer de fortes odeurs. Afin de prévenir les risques sanitaires, il convient d'utiliser des biocides ou de procéder à une désinfection thermique.
Filtration et purification
Des lubrifiants de refroidissement propres permettent d'obtenir un meilleur état de surface et d'allonger la durée de vie des outils. Il est conseillé de filtrer les lubrifiants pour prolonger leur durée de vie. À cet effet, on utilise des filtres à liquide de refroidissement spéciaux, des décanteurs, des séparateurs magnétiques et des écrémeurs (séparateurs d'huile pour éliminer les huiles étrangères).
Élimination
L'utilisation de lubrifiants de refroidissement engendre une pollution environnementale ; par conséquent, les produits usagés ou inutilisables doivent être traités ou éliminés conformément à la réglementation. L'élimination doit être effectuée exclusivement par des entreprises spécialisées et faire l'objet d'une documentation.
KAWEHA – Votre partenaire pour l'extraction des brouillards de lubrifiant de refroidissement
Forte de plus de 30 ans d'expérience dans les technologies d'extraction et de filtration de l'air, KAWEHA propose des solutions sur mesure pour la capture des émissions de fluides de refroidissement. Nos séparateurs de brouillard d'huile, tels que l'Oilmaster OM R, atteignent une efficacité de séparation jusqu'à 99,95 % et traitent des débits allant jusqu'à 100 000 m³/h.
Que vous ayez besoin d'un système fixe pour vos lignes de production ou d'une solution mobile pour une utilisation flexible, nous collaborerons avec vous pour concevoir la solution adaptée à votre application. Bénéficiez de notre expertise et contactez-nous pour une consultation personnalisée. Découvrez nos solutions d'extraction des brouillards d'huile et d'émulsion et protégez vos employés des émissions nocives.
Foire aux questions (FAQ)
Quelle est la différence entre les lubrifiants de refroidissement miscibles à l'eau et ceux qui ne le sont pas ?
Les fluides de refroidissement miscibles à l'eau sont fournis sous forme de concentré et mélangés à l'eau sur site pour former une émulsion. Ces fluides offrent une bonne dissipation thermique, mais des propriétés lubrifiantes moindres. Les lubrifiants non miscibles à l'eau sont principalement composés d'huiles et offrent des propriétés lubrifiantes supérieures, mais un refroidissement moins efficace.
Pourquoi faut-il extraire les lubrifiants de refroidissement ?
Les vitesses de rotation et les températures élevées produisent des brouillards et des vapeurs de liquide de refroidissement nocifs pour la santé. Une extraction professionnelle permet de maintenir leur concentration en dessous des seuils acceptables, de protéger les employés et d'éviter les dépôts sur les machines et les sols.
À quelle fréquence faut-il changer les lubrifiants de refroidissement ?
La fréquence de remplacement varie selon l'application, de quelques semaines à plusieurs années. Un contrôle régulier de la concentration, du pH et de la teneur en nitrites est essentiel, conformément aux normes TRGS 611 et DGUV 109-003. En cas d'odeurs fortes ou de décoloration, le liquide de refroidissement doit être remplacé sans délai.
Quels additifs contiennent les lubrifiants de refroidissement ?
Les fluides de travail des métaux (FTM) contiennent divers additifs, tels que des additifs EP (additifs haute pression) pour les applications exigeantes, des additifs AW (additifs anti-usure), des inhibiteurs de corrosion, des antimousses et des biocides pour la conservation. Le choix des additifs détermine les propriétés et le domaine d'application du fluide.
26 janvier 2026
