Lubrificanti di raffreddamento: tipologie, applicazioni e tutela della salute nella lavorazione dei metalli
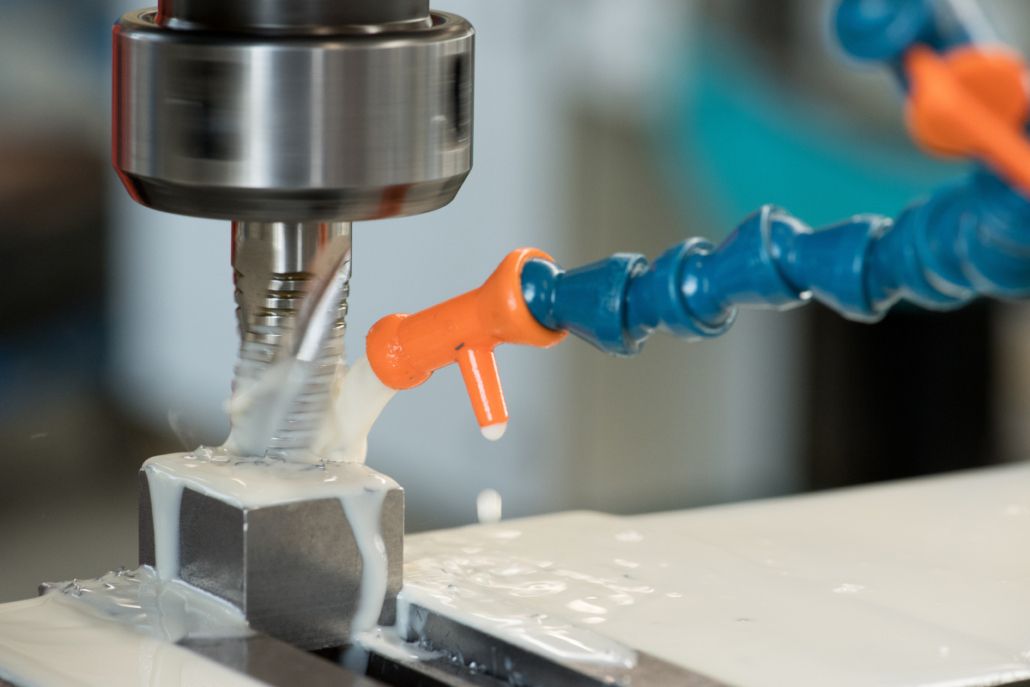
I lubrificanti refrigeranti sono tra i fluidi di lavorazione indispensabili nella produzione moderna. Questi fluidi, noti anche come refrigeranti o fluidi da taglio, svolgono diverse funzioni nei processi di lavorazione e formatura: raffreddano l'utensile e il pezzo in lavorazione, lubrificano la zona di contatto e rimuovono efficacemente i trucioli.
Nella sola Germania, l'industria metallurgica consuma circa 50.000 tonnellate di questi lubrificanti all'anno. Tuttavia, il loro utilizzo presenta anche delle problematiche, poiché le nebbie e i fumi che ne derivano mettono a rischio la salute dei lavoratori e richiedono sistemi di aspirazione professionali.
Questa guida illustra i diversi tipi di fluidi per la lavorazione dei metalli, la loro applicazione nei processi di lavorazione meccanica e le principali misure per la sicurezza sul lavoro.
Che cosa sono i lubrificanti di raffreddamento?
I lubrificanti di raffreddamento sono fluidi liquidi o pastosi utilizzati tra l'utensile e il pezzo in lavorazione durante la lavorazione dei metalli. La funzione principale di questi fluidi di lavorazione è quella di dissipare il calore generato durante la lavorazione e, allo stesso tempo, ridurre l'attrito.
Secondo la norma DIN 51385 (lo standard industriale tedesco per i lubrificanti), si distingue fondamentalmente tra fluidi di raffreddamento e finitura (CFF) non miscibili in acqua e fluidi miscibili in acqua. Mentre i prodotti non miscibili in acqua sono costituiti principalmente da oli, le versioni miscibili in acqua vengono fornite in forma concentrata e miscelate con acqua in loco per formare un'emulsione o una soluzione. Il contenuto di olio in queste emulsioni è generalmente compreso tra il 5 e l'8%.
Funzioni dei lubrificanti di raffreddamento nella produzione
I fluidi refrigeranti e i lubrificanti (CSS) svolgono simultaneamente diverse funzioni nella produzione industriale. La combinazione di raffreddamento e lubrificazione li rende un elemento chiave per ottenere risultati di lavorazione di alta qualità.
1. Raffreddamento dell'utensile e del pezzo in lavorazione
L'effetto di raffreddamento previene il surriscaldamento della zona di lavorazione. Con i fluidi refrigeranti e i lubrificanti miscibili in acqua, la dissipazione del calore è determinata quasi esclusivamente dall'acqua. L'elevata capacità termica dell'acqua garantisce una rapida dissipazione delle temperature dal punto di contatto. Ciò protegge la microstruttura degli strati superficiali dell'utensile e del pezzo da alterazioni indesiderate e migliora la precisione dimensionale dei pezzi prodotti.
2. Lubrificazione e riduzione dell'attrito
L'effetto lubrificante del liquido di raffreddamento riduce significativamente l'attrito tra l'utensile e il pezzo in lavorazione. Ciò riduce l'usura dell'utensile e ne prolunga considerevolmente la durata. Grazie alla loro maggiore viscosità, i lubrificanti non miscibili in acqua hanno spesso un effetto lubrificante migliore rispetto alle versioni miscibili in acqua. La scelta degli additivi determina in larga misura le proprietà e la gamma di applicazioni.
3. Rimozione dei trucioli e finitura superficiale
I liquidi di raffreddamento e i lubrificanti si occupano del lavaggio e della rimozione dei trucioli dalla zona di lavorazione. Questo processo impedisce l'accumulo di trucioli nella zona di taglio e il conseguente danneggiamento del pezzo. Allo stesso tempo, liquidi di raffreddamento e lubrificanti puliti garantiscono una migliore finitura superficiale dei materiali lavorati e riducono la formazione di bave sull'utensile.
4. Protezione dalla corrosione
I fluidi di raffreddamento e i lubrificanti (CLM) devono possedere eccellenti proprietà di protezione dalla corrosione per prevenire la corrosione delle superfici del pezzo, dell'utensile e della macchina utensile. Speciali inibitori di corrosione formano una pellicola protettiva sulle superfici metalliche, prevenendo così i danni ossidativi.
Tipi di lubrificanti di raffreddamento
Secondo la norma DIN 51385, i lubrificanti di raffreddamento si suddividono principalmente in due gruppi. Entrambe le categorie presentano vantaggi e svantaggi specifici per diverse applicazioni nella lavorazione dei metalli.
1. Lubrificanti di raffreddamento non miscibili in acqua
I fluidi per la lavorazione dei metalli (MWF) non miscibili in acqua sono costituiti principalmente da oli, come oli da taglio, oli per lappatura e oli per la rettifica. Si tratta per lo più di oli minerali naftenici o paraffinici, meno frequentemente di oli sintetici come oli idrocraccati (oli base raffinati mediante trattamento con idrogeno ad alta pressione) o oli esteri (lubrificanti sintetici a base di acidi organici).
Questi prodotti vengono utilizzati principalmente quando è richiesto un elevato livello di lubrificazione. Per semplici operazioni di lavorazione, è sufficiente olio minerale puro; tuttavia, in genere si aggiungono additivi a base di fosforo o zolfo per migliorarne le prestazioni.
2. Lubrificanti di raffreddamento miscibili in acqua
I fluidi refrigeranti miscibili in acqua vengono forniti in forma concentrata e miscelati con acqua in loco. Queste varianti offrono una buona dissipazione del calore, ma proprietà lubrificanti inferiori rispetto agli oli puri. I fluidi refrigeranti miscibili in acqua a base di olio minerale contengono emulsionanti e additivi per migliorare la lubrificazione. La stabilità dei prodotti idrosolubili è influenzata dalla qualità dell'acqua.
All'interno del gruppo miscibile in acqua, si fa un'ulteriore distinzione:
- Emulsioni: miscele olio in acqua stabilizzate da emulsionanti
- Fluidi di raffreddamento semisintetici: una miscela di emulsione e soluzione idrosolubile
- Soluzioni sintetiche: concentrati idrosolubili che, una volta diluiti con acqua, formano una soluzione limpida e priva di olio.
Componenti e additivi
Oltre all'olio base o all'acqua, i lubrificanti di raffreddamento contengono diversi additivi che ne migliorano specificamente le proprietà. Gli additivi EP (additivi per pressioni estreme) reagiscono con il materiale del pezzo in lavorazione ad alte pressioni e temperature, prevenendo così la formazione di picchi di rugosità superficiale.
Gli additivi AW (additivi antiusura) formano una pellicola adesiva sulla superficie dell'utensile e del pezzo in lavorazione.
Altri ingredienti tipici includono antischiuma, biocidi per la conservazione, stabilizzanti e inibitori di corrosione. I fluidi per la lavorazione dei metalli e le loro preparazioni sono generalmente considerati miscele ai sensi del Regolamento CLP (Regolamento europeo sulla classificazione, l'etichettatura e l'imballaggio delle sostanze); pertanto, devono essere fornite le schede di dati di sicurezza.
Ambiti di applicazione nella lavorazione dei metalli
I lubrificanti di raffreddamento trovano impiego in un'ampia varietà di processi di lavorazione. La scelta del prodotto più adatto dipende dal materiale, dal processo e dalla tecnologia delle apparecchiature.
1. Operazioni di lavorazione meccanica
Nei processi di lavorazione meccanica come tornitura, foratura, fresatura, brocciatura e taglio, i fluidi di raffreddamento sono indispensabili. Le elevate velocità di taglio generano un calore considerevole che, senza un raffreddamento adeguato, provoca danni agli utensili e deviazioni dimensionali. Nella rettifica, i fluidi di raffreddamento devono possedere eccellenti proprietà di lavaggio e protezione dalla corrosione per rimuovere in modo affidabile le particelle abrasive fini. Anche la lappatura e la levigatura richiedono lubrificanti speciali con viscosità adeguate.
2. Trasformazione
Nei processi di formatura come l'imbutitura profonda, la stampatura o la laminazione, i lubrificanti di raffreddamento riducono l'attrito tra l'utensile e il materiale. Questa lubrificazione consente di raggiungere gradi di formatura più elevati e protegge le superfici delicate dei pezzi da eventuali danni.
3. Applicazione specifica per materiale
La scelta del prodotto più adatto dipende anche dal materiale da lavorare. L'alluminio viene spesso lavorato con fluidi refrigeranti idrosolubili che garantiscono un buon raffreddamento e non lasciano aloni. Acciaio e ghisa richiedono lubrificanti diversi a seconda del processo di lavorazione. Nella lavorazione di ghisa, bronzo, ottone e materiali termoindurenti, si utilizza generalmente aria compressa al posto dei fluidi refrigeranti liquidi.
Rischi per la salute e sicurezza sul lavoro
L'utilizzo di fluidi per la lavorazione dei metalli (FLM) comporta rischi per la salute che devono essere ridotti al minimo mediante opportune misure di protezione. La valutazione dei rischi è obbligatoria per legge per i lavori che prevedono l'utilizzo di FLM.
Emissioni sul luogo di lavoro
Le elevate velocità e temperature degli utensili provocano la dispersione dei lubrificanti di raffreddamento in particelle fini nell'aria. Questi aerosol e vapori possono causare problemi di salute in caso di esposizione prolungata. L'inquinamento atmosferico sul luogo di lavoro deve essere monitorato e, se necessario, ridotto. Per i lubrificanti di raffreddamento miscibili in acqua utilizzati nella lavorazione dei metalli, lo stato dell'arte secondo il regolamento DGUV 109-003 specifica una soglia di valutazione di 10 mg/m³ come somma di vapori e aerosol.
Rischi di irritazione e infezione cutanea
I lubrificanti refrigeranti possono causare problemi di salute ai lavoratori che ne vengono a contatto. Oltre alle frequenti irritazioni e infiammazioni cutanee, possono verificarsi anche reazioni allergiche. I lubrificanti refrigeranti miscibili in acqua sono particolarmente soggetti a contaminazione microbica da batteri e funghi, che può portare a ulteriori problemi di salute. Durante il loro utilizzo è necessario rispettare l'ordinanza tedesca sugli agenti biologici (Biostoffverordnung).
Estrazione come misura protettiva
Per mantenere la concentrazione delle emissioni di fluidi per la lavorazione dei metalli (MWF) al di sotto delle soglie di valutazione, l'utilizzo di sistemi di aspirazione è essenziale in molti casi. I separatori di nebbie oleose e i separatori di nebbie emulsionate catturano l'aria contaminata direttamente alla fonte e la depurano mediante sistemi di filtraggio multistadio.
Queste misure di trattamento dell'aria tutelano la salute dei dipendenti e al contempo migliorano la qualità dell'ambiente di lavoro. L'aspirazione professionale delle nebbie oleose è particolarmente necessaria per i centri di lavoro CNC e le linee di produzione con elevati livelli di emissioni.
Manutenzione e cura dei lubrificanti di raffreddamento
Ispezioni periodiche sono essenziali per garantire che il liquido di raffreddamento rimanga efficace a lungo. Gli intervalli di sostituzione variano da poche settimane a diversi anni, a seconda delle condizioni operative e della manutenzione.
Monitoraggio e controllo
L'aspetto e l'odore dei lubrificanti di raffreddamento devono essere controllati quotidianamente. Secondo la norma TRGS 611 (Regolamento tecnico sulle sostanze pericolose relativo alle restrizioni d'uso dei lubrificanti di raffreddamento miscibili in acqua), il valore del pH e il contenuto di nitriti devono essere controllati almeno settimanalmente.
La normativa DGUV 109-003 raccomanda inoltre il monitoraggio settimanale della concentrazione del fluido di lavorazione dei metalli (MWF). Un conteggio microbico può essere utile come supplemento, ma non è obbligatorio. Durante le pause di lavoro prolungate, i batteri possono moltiplicarsi, causando forti odori. Per prevenire problemi di salute, è opportuno utilizzare biocidi o effettuare la disinfezione termica.
Filtrazione e purificazione
I lubrificanti di raffreddamento puliti garantiscono una migliore finitura superficiale e prolungano la durata degli utensili. Si consiglia di filtrare i lubrificanti per prolungarne la durata. A tale scopo si utilizzano filtri per refrigeranti specifici, vasche di decantazione, separatori magnetici e skimmer (separatori d'olio per rimuovere l'olio estraneo).
Disposizione
L'utilizzo di lubrificanti di raffreddamento causa inquinamento ambientale; pertanto, i prodotti usati o inutilizzabili devono essere gestiti o smaltiti correttamente. Lo smaltimento può essere effettuato solo da aziende specializzate e deve essere documentato.
KAWEHA – Il vostro partner per l'estrazione di nebbie lubrificanti di raffreddamento
Con oltre 30 anni di esperienza nelle tecnologie di estrazione e filtrazione dell'aria, KAWEHA offre soluzioni personalizzate per la cattura delle emissioni di liquido refrigerante. I nostri separatori di nebbie oleose, come l'Oilmaster OM R, raggiungono efficienze di separazione fino al 99,95% e gestiscono portate fino a 100.000 m³/h.
Che abbiate bisogno di un sistema fisso per le linee di produzione o di una soluzione mobile per un impiego flessibile, collaboreremo con voi per sviluppare il concetto più adatto alla vostra applicazione. Approfittate della nostra esperienza e contattateci per una consulenza personalizzata. Scoprite di più sulle nostre soluzioni di aspirazione per nebbie oleose ed emulsioni e proteggete i vostri dipendenti dalle emissioni nocive.
Domande frequenti (FAQ)
Qual è la differenza tra lubrificanti di raffreddamento miscibili in acqua e non miscibili in acqua?
I fluidi di raffreddamento miscibili in acqua vengono forniti in forma concentrata e miscelati con acqua in loco per formare un'emulsione. Queste varianti offrono una buona dissipazione del calore ma minori proprietà lubrificanti. I lubrificanti non miscibili in acqua sono costituiti principalmente da oli e offrono maggiori proprietà lubrificanti ma un raffreddamento meno efficace.
Perché è necessario estrarre i lubrificanti di raffreddamento?
Le elevate velocità di rotazione e le alte temperature producono nebbie e vapori di liquido refrigerante dannosi per la salute. Un sistema di aspirazione professionale mantiene la concentrazione al di sotto dei livelli accettabili, protegge i dipendenti e previene la formazione di depositi su macchinari e pavimenti.
Con quale frequenza è necessario sostituire i lubrificanti del sistema di raffreddamento?
Gli intervalli di sostituzione variano a seconda dell'applicazione, da poche settimane a diversi anni. Il monitoraggio regolare della concentrazione, del valore del pH e del contenuto di nitriti è fondamentale, in conformità con la norma TRGS 611 e il regolamento DGUV 109-003. In caso di odori forti o scolorimento, il liquido refrigerante deve essere sostituito tempestivamente.
Quali additivi contengono i lubrificanti di raffreddamento?
I fluidi per la lavorazione dei metalli (MWF) contengono diversi additivi, come additivi EP (additivi per alte pressioni) per applicazioni gravose, additivi AW (additivi antiusura), inibitori di corrosione, antischiuma e biocidi per la conservazione. La scelta degli additivi determina le proprietà e il campo di applicazione.
26 gennaio 2026
