Emisja płynu chłodzącego: zagrożenia, wartości graniczne i skuteczne rozwiązania ekstrakcyjne
Podczas obróbki skrawaniem, chłodziwa i smary emitują do powietrza w miejscu pracy drobne aerozole i opary. Emisja ta jest spowodowana wysokimi prędkościami narzędzi i temperaturami obróbki, które rozbijają mieszaninę chłodziwa na cząsteczki unoszące się w powietrzu.
Stężenie mgły olejowej i emulsyjnej w powietrzu oddechowym podlega ścisłym limitom zgodnie z TRGS 611 (Przepisy techniczne dotyczące substancji niebezpiecznych) oraz DGUV Rule 109-003. Bez odpowiedniej technologii odsysania aerozole chłodząco-smarujące zagrażają zdrowiu pracowników, powodując choroby układu oddechowego, podrażnienia skóry i długotrwałe uszkodzenia narządów.
Czym są środki chłodząco-smarujące i dlaczego występują emisje?
Środki chłodząco-smarujące w obrabiarkach odpowiadają za odprowadzanie ciepła i smarowanie podczas procesów takich jak frezowanie, toczenie i wiercenie. Środek chłodząco-smarujący jest aplikowany bezpośrednio na styk narzędzia z przedmiotem obrabianym, aby zmniejszyć tarcie i obniżyć temperaturę. Oprócz funkcji chłodzącej, środki chłodząco-smarujące poprawiają wykończenie powierzchni materiału i wydłużają żywotność narzędzi skrawających. Emulsja chłodząco-smarująca wiąże powstający pył i zapewnia niezawodne usuwanie wiórów z przedmiotu obrabianego.
W branży rozróżnia się środki smarujące mieszające się z wodą i niemieszające się z wodą.
Smary chłodzące niemieszające się z wodą bazują głównie na olejach mineralnych lub olejach syntetycznych o wysokich właściwościach smarnych.
Mieszalne z wodą środki chłodząco-smarujące zawierają emulgatory i dodatki poprawiające ochronę przed korozją. Oba rodzaje środków chłodząco-smarujących uwalniają szkodliwe aerozole do środowiska pracy poprzez parowanie i rozpylanie mechaniczne.
Zagrożenia dla zdrowia wynikające z emisji płynów do obróbki metali
Opary i aerozole z płynów do obróbki metali są ewidentnie szkodliwe dla zdrowia i mogą przyczyniać się do chorób zawodowych. Aerozole te są wchłaniane przez kontakt ze skórą i oczami, a także przez wdychanie zanieczyszczonego powietrza. Mieszalne z wodą płyny do obróbki metali są również podatne na skażenie mikrobiologiczne, które może powodować problemy z oddychaniem i podrażnienia skóry u pracowników. Długotrwałe narażenie na mgłę olejową i emulsyjną znacznie zwiększa ryzyko przewlekłych chorób układu oddechowego i skóry.
Niewłaściwa utylizacja wiórów zawierających olej i płyn chłodzący prowadzi do zanieczyszczenia gleby i wody. Zużyte płyny chłodzące są uważane za odpady niebezpieczne i nigdy nie wolno ich wrzucać do kanalizacji.
Wartości graniczne i przepisy dotyczące bezpieczeństwa pracy
Norma TRGS 611 określa wiążące wymagania dla mieszalnych z wodą płynów do obróbki metali. Zawartość azotynów w używanym płynie do obróbki metali nie może przekraczać 20 mg/l, aby zapobiec tworzeniu się rakotwórczych N-nitrozoamin. Wartość pH płynu do obróbki metali należy sprawdzać co tydzień, ponieważ niskie wartości sprzyjają tworzeniu się nitrozoamin.
Utrzymujący się spadek pH o ponad 0,5 punktu w porównaniu ze świeżo zmieszanym płynem chłodzącym wymaga podjęcia środków zaradczych, takich jak częściowa wymiana lub konsultacja z producentem płynu chłodzącego. Wszystkie zmierzone wartości muszą być udokumentowane zgodnie z TRGS 611 i rozporządzeniem DGUV 109-003 oraz przechowywane przez co najmniej trzy lata.
Rozporządzenie DGUV 109-003 określa środki ochrony podczas pracy z płynami do obróbki metali. Zgodnie z obowiązującymi najlepszymi praktykami, wartości docelowe 10 mg/m³ dla sumy aerozoli i par w powietrzu oddechowym dotyczą mieszalnych z wodą płynów do obróbki metali stosowanych w obróbce metali. Regularne pomiary parametrów, takich jak zawartość azotynów, wartość pH, stężenie i zanieczyszczenie mikrobiologiczne, należą do obowiązków pracodawcy.
Podstawowe środki redukcji emisji
Przed wdrożeniem systemów uzdatniania powietrza, firmy najpierw analizują podstawowe kroki mające na celu redukcję emisji czynnika chłodniczego. Optymalizacja przepływu czynnika chłodniczego ogranicza niepotrzebne parowanie. Czynnik chłodniczy powinien docierać do punktu styku bezpośrednio i równomiernie, aby zminimalizować tarcie i zapewnić odprowadzanie ciepła. Szczelna obudowa systemu i montaż osłon przeciwbryzgowych ograniczają rozprzestrzenianie się aerozoli czynnika chłodniczego.
Wycieki w układach chłodzenia cieczą należy natychmiast uszczelnić. Wióry i elementy obrabiane należy przechowywać w miejscu pracy tylko przez krótki czas. Rozlane lub rozchlapane chłodziwa należy natychmiast usunąć odkurzaczem na mokro lub materiałem absorpcyjnym. Wszystkie punkty zbierania i odprowadzania cieczy powinny być w miarę możliwości zamknięte; do zbierania zanieczyszczonych ściereczek czyszczących należy używać szczelnych pojemników.
Środki uzdatniania powietrza i systemy wyciągowe
Jeśli podstawowe środki okażą się niewystarczające, wdrażane są środki uzdatniania powietrza. Emisje chłodziw należy usuwać u źródła i na wylocie za pomocą urządzeń wychwytujących. Należy wcześniej sprawdzić przydatność separatorów mgły olejowej i filtrów aerozolowych do emisji chłodziw, aby upewnić się co do ich skuteczności.
Techniczne systemy wyciągowe znacząco poprawiają jakość powietrza w miejscu pracy. Do usuwania mgły olejowej stosuje się specjalistyczne systemy separacyjne, które skutecznie filtrują aerozole z powietrza. Kluczowa jest koordynacja między projektem maszyny a technologią uzdatniania powietrza. Urządzenia wychwytujące emisję chłodziwa należy rozważyć już na etapie projektowania maszyny.
Wytyczna VDI 3802, część 2 (Stowarzyszenie Inżynierów Niemieckich) zaleca maksymalną prędkość powietrza 4 m/s w przekroju zbiorczym. To ograniczenie zapobiega zasysaniu większych kropel lub wiórów. Zawracanie oddzielonych substancji do obiegu środka chłodząco-smarującego jest dozwolone tylko wtedy, gdy nie występuje dodatkowe zagrożenie wynikające ze zmian składu lub zanieczyszczenia mikrobiologicznego.
Urządzenia detekcyjne do różnych zastosowań
Zgodnie z wytycznymi VDI, rozróżnia się zamknięte, półotwarte i otwarte systemy wychwytywania emisji płynów chłodzących. Systemy zamknięte, takie jak hermetyzacja i obudowy, zapewniają najwyższy poziom ochrony przy najniższym przepływie powietrza wychwytującego. Konstrukcje półotwarte stosuje się, gdy konieczne jest wykonanie otworów załadunkowych lub roboczych.
Przy wyborze systemów odciągowych, planiści biorą pod uwagę rozproszenie substancji spowodowane efektami termicznymi, różnicami ciśnień i ruchomymi częściami maszyn. Rurociągi do odciągu chłodziwa biegną ze spadkiem w kierunku źródła emisji, aby zapobiec gromadzeniu się ciekłego chłodziwa. Prędkość przepływu w przewodach odciągowych powinna wynosić co najmniej 20 m/s, aby zapobiec gromadzeniu się osadów i zanieczyszczeń w systemie rurociągów.
Oprócz emisji chłodziwa, w procesie produkcyjnym powstają również inne zanieczyszczenia powietrza, będące wynikiem wielu procesów.
KAWEHA opracowuje systemy odciągowe dostosowane do każdego zastosowania. Oferta produktów obejmuje zarówno rozwiązania standardowe, jak i konstrukcje specjalne z certyfikatem ATEX (ochrona przeciwwybuchowa zgodnie z dyrektywą UE 2014/34/UE) dla stref zagrożonych wybuchem.
Skutecznie zmniejsz emisję chłodziwa – dzięki technologii ekstrakcji KAWEHA
Emisje płynów do obróbki metali (MWF) wymagają wielopoziomowego podejścia, obejmującego podstawowe środki i systemy wentylacji. Przestrzeganie dopuszczalnych wartości narażenia w miejscu pracy, zgodnie z przepisami TRGS i DGUV, zapewnia trwałą ochronę zdrowia pracowników. Separatory mgły olejowej KAWEHA wychwytują aerozole i opary bezpośrednio u źródła, zapobiegając rozprzestrzenianiu się emisji MWF w obszarze roboczym.
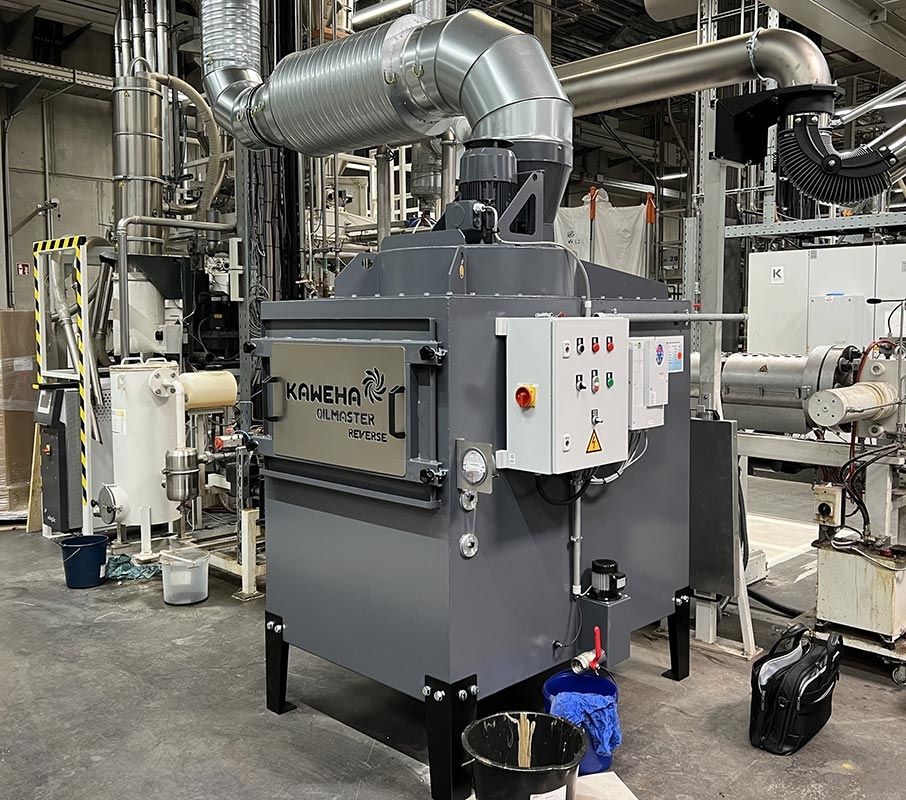
Dla dużych linii produkcyjnych idealny jest stacjonarny Oilmaster OM R, oferujący wydajność do 100 000 m³/h. Mobilny Oilmaster Mini R ST/M, o wydajności odciągu od 600 do 1500 m³/h, doskonale nadaje się do maszyn CNC i zmiennych stanowisk roboczych. Dzięki 3-stopniowemu systemowi filtracji, oba systemy usuwają z powietrza ponad 99,99% zanieczyszczeń.
Umów się na bezpłatną konsultację już teraz. Nasi eksperci poprowadzą Cię od wstępnej konsultacji i planowania, aż po uruchomienie. Razem znajdziemy optymalne rozwiązanie odciągowe dla Twojej firmy.
26 stycznia 2026 r.
