Środki chłodząco-smarujące: rodzaje, zastosowania i ochrona zdrowia w obróbce metali
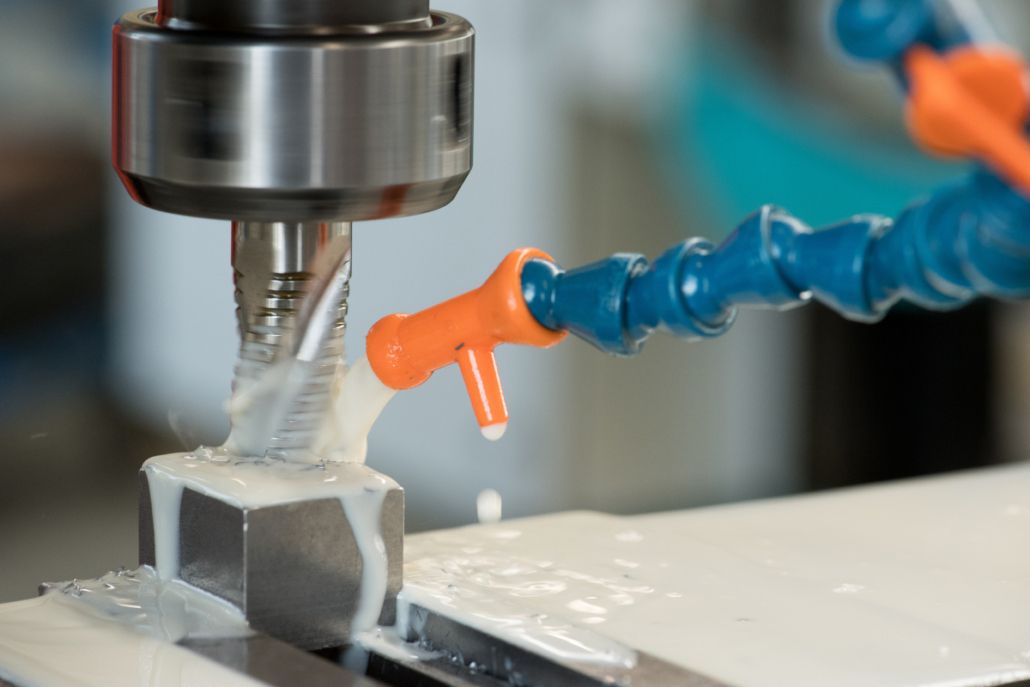
Chłodziwa i smary należą do niezbędnych mediów obróbkowych w nowoczesnym przemyśle. Płyny te, zwane również chłodziwami lub cieczami obróbkowymi, pełnią szereg funkcji w procesach obróbki skrawaniem i formowania: chłodzą narzędzie i przedmiot obrabiany, smarują strefę styku oraz skutecznie usuwają wióry.
Tylko w Niemczech przemysł metalowy zużywa rocznie około 50 000 ton tych środków smarnych. Jednak ich stosowanie wiąże się również z wyzwaniami, ponieważ powstające mgły i opary zagrażają zdrowiu pracowników i wymagają profesjonalnych systemów odciągowych.
W tym przewodniku omówiono różne rodzaje płynów obróbkowych do metali, ich zastosowanie w obróbce skrawaniem oraz najważniejsze środki bezpieczeństwa pracy.
Czym są środki smarujące?
Chłodziwa to ciecze lub pasty stosowane między narzędziem a przedmiotem obrabianym podczas obróbki metali. Ich główną funkcją jest rozpraszanie ciepła wytwarzanego podczas obróbki i jednoczesne zmniejszanie tarcia.
Zgodnie z normą DIN 51385 (niemiecką normą przemysłową dotyczącą środków smarowych), rozróżnia się zasadniczo płyny chłodząco-wykończeniowe (CFF) niemieszające się z wodą i mieszające się z wodą. Podczas gdy produkty niemieszające się z wodą składają się głównie z olejów, wersje mieszające się z wodą są dostarczane w postaci koncentratu i mieszane z wodą na miejscu, tworząc emulsję lub roztwór. Zawartość oleju w tych emulsjach wynosi zazwyczaj od 5 do 8 procent.
Funkcje środków chłodząco-smarujących w produkcji
Chłodziwa i środki smarne (CSS) pełnią jednocześnie kilka funkcji w produkcji przemysłowej. Połączenie chłodzenia i smarowania czyni je kluczowym elementem dla uzyskania wysokiej jakości rezultatów obróbki.
1. Chłodzenie narzędzia i przedmiotu obrabianego
Efekt chłodzenia zapobiega przegrzaniu strefy obróbki. W przypadku chłodziw i środków smarnych mieszalnych z wodą, odprowadzanie ciepła jest niemal wyłącznie zależne od wody. Wysoka pojemność cieplna składnika wodnego zapewnia szybkie odprowadzanie ciepła z miejsca styku. Chroni to mikrostrukturę warstw powierzchniowych narzędzia i przedmiotu obrabianego przed niepożądanymi zmianami i poprawia dokładność wymiarową wytwarzanych części.
2. Smarowanie i redukcja tarcia
Smarujące działanie chłodziwa znacząco zmniejsza tarcie między narzędziem a przedmiotem obrabianym. To z kolei zmniejsza zużycie narzędzia i znacznie wydłuża jego żywotność. Ze względu na wyższą lepkość, środki smarne niemieszające się z wodą często zapewniają lepsze właściwości smarne niż środki mieszalne z wodą. Wybór dodatków w dużej mierze decyduje o właściwościach i zakresie zastosowań.
3. Usuwanie wiórów i wykończenie powierzchni
Chłodziwa i środki smarne odpowiadają za płukanie i usuwanie wiórów z obszaru obróbki. Proces ten zapobiega gromadzeniu się wiórów w strefie skrawania i uszkodzeniu przedmiotu obrabianego. Jednocześnie czyste chłodziwa i środki smarne zapewniają lepszą jakość powierzchni obrabianych materiałów i ograniczają powstawanie narostów na krawędzi narzędzia.
4. Ochrona antykorozyjna
Środki chłodząco-smarujące (CLM) muszą posiadać doskonałe właściwości antykorozyjne, aby zapobiegać korozji powierzchni obrabianego przedmiotu, narzędzia i obrabiarki. Specjalne inhibitory korozji tworzą warstwę ochronną na powierzchniach metalowych, zapobiegając w ten sposób uszkodzeniom oksydacyjnym.
Rodzaje środków chłodząco-smarujących
Zgodnie z normą DIN 51385 środki chłodząco-smarujące dzieli się na dwie główne grupy. Obie kategorie mają swoje zalety i wady w zależności od zastosowania w obróbce metali.
1. Smary chłodzące niemieszające się z wodą
Niemieszające się z wodą płyny do obróbki metali (MWF) składają się głównie z olejów, takich jak oleje do cięcia, honowania i szlifowania. Są to głównie oleje mineralne na bazie naftenowej lub parafinowej, rzadziej oleje syntetyczne, takie jak oleje hydrokrakowane (oleje bazowe rafinowane metodą obróbki wodorem pod wysokim ciśnieniem) lub oleje estrowe (smary syntetyczne na bazie kwasów organicznych).
Produkty te są stosowane głównie tam, gdzie wymagany jest wysoki poziom smarowania. Do prostych operacji obróbkowych wystarczający jest czysty olej mineralny; jednak zazwyczaj dodaje się dodatki fosforu lub siarki w celu zwiększenia wydajności.
2. Smary chłodzące mieszalne z wodą
Chłodziwa mieszalne z wodą są dostarczane w postaci koncentratu i mieszane z wodą na miejscu. Te warianty oferują dobre odprowadzanie ciepła, ale gorsze właściwości smarne w porównaniu z czystymi olejami. Chłodziwa mieszalne z wodą na bazie oleju mineralnego zawierają emulgatory oraz dodatki poprawiające smarowanie. Na stabilność produktów rozpuszczalnych w wodzie wpływa jakość wody.
W grupie substancji mieszających się z wodą rozróżnia się dodatkowo:
- Emulsje: Mieszaniny oleju w wodzie stabilizowane emulgatorami
- Półsyntetyczne płyny chłodzące: mieszanina emulsji i roztworu rozpuszczalnego w wodzie
- Roztwory syntetyczne: Koncentraty rozpuszczalne w wodzie, które po zmieszaniu z wodą tworzą przejrzysty roztwór bezolejowy.
Składniki i dodatki
Oprócz oleju bazowego lub wody, smary chłodzące zawierają różne dodatki, które poprawiają ich właściwości. Dodatki EP (Extreme Pressure Additives) reagują z materiałem obrabianego przedmiotu pod wysokim ciśnieniem i w wysokiej temperaturze, zapobiegając w ten sposób powstawaniu pików chropowatości powierzchni.
Dodatki AW (dodatki przeciwzużyciowe) tworzą warstwę kleju na powierzchni narzędzia i przedmiotu obrabianego.
Inne typowe składniki to środki przeciwpieniące, biocydy konserwujące, stabilizatory i inhibitory korozji. Płyny do obróbki metali i ich preparaty są zasadniczo uznawane za mieszaniny w rozumieniu rozporządzenia CLP (europejskie rozporządzenie w sprawie klasyfikacji, oznakowania i pakowania substancji); dlatego należy dostarczyć karty charakterystyki.
Obszary zastosowań w obróbce metali
Środki chłodząco-smarujące są stosowane w szerokiej gamie metod obróbki skrawaniem. Wybór odpowiedniego produktu zależy od materiału, procesu i technologii urządzeń.
1. Operacje obróbki skrawaniem
W procesach obróbki skrawaniem, takich jak toczenie, wiercenie, frezowanie, przeciąganie i piłowanie, chłodziwa są niezbędne. Wysokie prędkości skrawania generują znaczne ilości ciepła, które bez odpowiedniego chłodzenia prowadzi do uszkodzenia narzędzia i odchyleń wymiarowych. Podczas szlifowania chłodziwa wymagają doskonałych właściwości przepłukujących i ochrony antykorozyjnej, aby skutecznie usuwać drobne cząstki ścierne. Honowanie i docieranie również wymagają specjalnych środków smarnych o odpowiedniej lepkości.
2. Transformacja
W procesach formowania, takich jak głębokie tłoczenie, tłoczenie czy walcowanie, środki chłodząco-smarujące zmniejszają tarcie między narzędziem a materiałem. Smarowanie to umożliwia uzyskanie wyższych stopni formowania i chroni wrażliwe powierzchnie obrabianego przedmiotu przed uszkodzeniem.
3. Zastosowanie specyficzne dla materiału
Wybór odpowiedniego produktu zależy również od obrabianego materiału. Aluminium często obrabia się przy użyciu chłodziw rozpuszczalnych w wodzie, które zapewniają dobre chłodzenie i nie pozostawiają plam. Stal i żeliwo wymagają różnych środków smarnych w zależności od procesu obróbki. Podczas obróbki żeliwa, brązu, mosiądzu i tworzyw termoutwardzalnych, zamiast chłodziw ciekłych zazwyczaj stosuje się sprężone powietrze.
Zagrożenia dla zdrowia i bezpieczeństwo pracy
Stosowanie płynów do obróbki metali (MWF) wiąże się z ryzykiem dla zdrowia, które należy minimalizować poprzez stosowanie odpowiednich środków ochronnych. Ocena ryzyka jest prawnie wymagana w przypadku prac z użyciem MWF.
Emisje w miejscu pracy
Wysokie prędkości obrotowe i temperatury narzędzi powodują rozpraszanie się chłodziw w powietrzu w postaci drobnych cząsteczek. Te aerozole i opary mogą powodować problemy zdrowotne w przypadku długotrwałego narażenia. Zanieczyszczenie powietrza w miejscu pracy musi być monitorowane i, w razie potrzeby, ograniczane. W przypadku chłodziw mieszalnych z wodą, stosowanych w obróbce metali, aktualny stan techniki, zgodnie z rozporządzeniem DGUV 109-003, określa próg oceny 10 mg/m³ jako sumę par i aerozoli.
Ryzyko podrażnienia skóry i infekcji
Środki chłodząco-smarujące mogą powodować problemy zdrowotne u pracowników mających z nimi kontakt. Oprócz często występujących podrażnień i stanów zapalnych skóry, mogą również wystąpić reakcje alergiczne. Środki chłodząco-smarujące mieszalne z wodą są szczególnie podatne na skażenie mikrobiologiczne bakteriami i grzybami, co może prowadzić do dalszych problemów zdrowotnych. Podczas ich stosowania należy przestrzegać niemieckiego rozporządzenia w sprawie czynników biologicznych (Biostoffverordnung).
Ekstrakcja jako środek ochronny
Aby utrzymać stężenie emisji płynów do obróbki metali (MWF) poniżej progów oceny, w wielu przypadkach niezbędne jest zastosowanie systemów odciągowych. Separatory mgły olejowej i emulsyjnej wychwytują zanieczyszczone powietrze bezpośrednio u źródła i oczyszczają je za pomocą wielostopniowych systemów filtracyjnych.
Te środki wentylacji chronią zdrowie pracowników i jednocześnie poprawiają jakość pracy. Profesjonalne odsysanie mgły olejowej jest szczególnie niezbędne w przypadku centrów obróbczych CNC i linii produkcyjnych o wysokim poziomie emisji.
Konserwacja i pielęgnacja środków smarnych chłodzących
Regularne przeglądy są niezbędne, aby zapewnić skuteczność płynu chłodzącego przez długi czas. Częstotliwość wymiany waha się od kilku tygodni do kilku lat, w zależności od warunków eksploatacji i konserwacji.
Monitorowanie i kontrola
Wygląd i zapach środków chłodząco-smarujących należy sprawdzać codziennie. Zgodnie z TRGS 611 (Przepisy techniczne dotyczące substancji niebezpiecznych w zakresie ograniczeń stosowania środków chłodząco-smarujących mieszalnych z wodą), wartość pH i zawartość azotynów należy sprawdzać co najmniej raz w tygodniu.
Rozporządzenie DGUV 109-003 dodatkowo zaleca cotygodniowe monitorowanie stężenia płynu do obróbki metali (MWF). Badanie liczebności drobnoustrojów może być przydatne jako uzupełnienie, ale nie jest obowiązkowe. Podczas dłuższych przerw w pracy bakterie mogą się namnażać, co powoduje powstawanie silnych zapachów. Aby zapobiec problemom zdrowotnym, należy stosować biocydy lub przeprowadzać dezynfekcję termiczną.
Filtracja i oczyszczanie
Czyste środki chłodząco-smarujące zapewniają lepsze wykończenie powierzchni i wydłużają żywotność narzędzi. Zaleca się filtrowanie środków chłodząco-smarujących, aby wydłużyć ich żywotność. W tym celu stosuje się specjalne filtry chłodziwa, osadniki, separatory magnetyczne i skimmery (separatory oleju do usuwania oleju obcego).
Sprzedaż
Stosowanie środków chłodząco-smarujących powoduje zanieczyszczenie środowiska, dlatego zużyte lub nieużyteczne produkty należy odpowiednio utylizować. Utylizacja może być przeprowadzana wyłącznie przez wyspecjalizowane firmy i musi być udokumentowana.
KAWEHA – Twój partner w zakresie usuwania mgieł chłodząco-smarujących
Dzięki ponad 30-letniemu doświadczeniu w technologii odciągu i filtracji powietrza, firma KAWEHA oferuje dostosowane rozwiązania do wychwytywania emisji chłodziwa. Nasze separatory mgły olejowej, takie jak Oilmaster OM R, osiągają sprawność separacji do 99,95% i obsługują przepływy objętościowe do 100 000 m³/h.
Niezależnie od tego, czy potrzebujesz stacjonarnego systemu dla linii produkcyjnych, czy mobilnego rozwiązania do elastycznego wdrożenia, pomożemy Ci opracować odpowiednią koncepcję dla Twojej aplikacji. Skorzystaj z naszego doświadczenia i skontaktuj się z nami, aby umówić się na spersonalizowaną konsultację. Dowiedz się więcej o naszych rozwiązaniach do usuwania mgły olejowej i emulsyjnej oraz chroń swoich pracowników przed szkodliwymi emisjami.
Często zadawane pytania (FAQ)
Jaka jest różnica między środkami chłodząco-smarującymi mieszalnymi z wodą i niemieszającymi się z wodą?
Płyny chłodzące mieszalne z wodą są dostarczane w postaci koncentratu i mieszane z wodą na miejscu, tworząc emulsję. Te warianty zapewniają dobre odprowadzanie ciepła, ale słabsze właściwości smarne. Środki smarne niemieszalne z wodą składają się głównie z olejów i oferują lepsze właściwości smarne, ale mniej skuteczne chłodzenie.
Dlaczego należy usuwać środki smarujące?
Wysokie prędkości obrotowe i temperatury powodują powstawanie mgiełki i oparów chłodziwa, które są szkodliwe dla zdrowia. Profesjonalne systemy odciągowe utrzymują stężenie poniżej dopuszczalnych poziomów, chronią pracowników i zapobiegają osadzaniu się osadów na maszynach i podłogach.
Jak często należy wymieniać środki smarujące?
Częstotliwość wymiany płynu chłodzącego różni się w zależności od zastosowania i waha się od kilku tygodni do kilku lat. Regularne monitorowanie stężenia, wartości pH i zawartości azotynów jest kluczowe, zgodnie z TRGS 611 i rozporządzeniem DGUV 109-003. W przypadku wystąpienia silnego zapachu lub przebarwienia, płyn chłodzący należy niezwłocznie wymienić.
Jakie dodatki zawierają środki smarujące chłodząco-smarujące?
Płyny do obróbki metali (MWF) zawierają różne dodatki, takie jak dodatki EP (dodatki wysokociśnieniowe) do wymagających zastosowań, dodatki AW (dodatki chroniące przed zużyciem), inhibitory korozji, środki przeciwpieniące oraz biocydy do konserwacji. Wybór dodatków decyduje o ich właściwościach i zakresie zastosowania.
26 stycznia 2026 r.
